炼化装置阀门定位器排查解决方案:DRUCK UPS4E(阀门检查模式)-厂家供应/选型报价
本文记录一个炼化装置维护团队在阀门定位器行程异常排查中调用DRUCK UPS4E回路校验仪阀门检查模式的实际作业场景,重点不是重复功能列表,而是“预置微步进测试点”如何把排查从“换件试探”收敛为“先确认电信号端点、再判断机械侧”的次序。
某炼化装置的仪表维护团队在一次检修后的回路恢复中遇到一个典型问题:一台阀门定位器在控制系统给出50%指令时,阀杆实际位置明显偏离中位;在0%和100%指令下,阀门能够走到端点,但中间行程的线性度无法确认。定位器供应商建议更换定位器,但团队希望在换件之前先确认电信号侧是否已经把正确的电流送到了定位器端子。
阀门检查模式改变了排查的起点
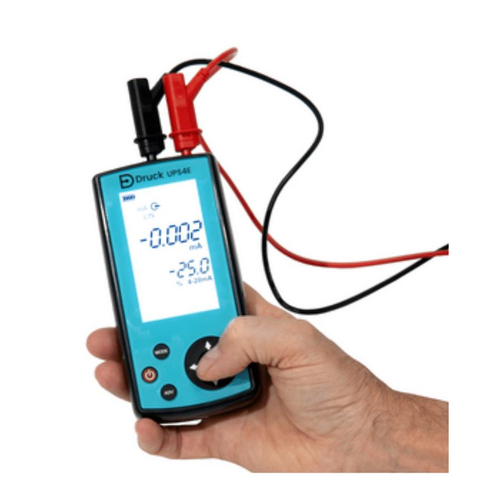
传统做法是用回路校验仪在4mA和20mA两个端点确认电流输出,然后用手操器或控制系统给中间点信号,观察阀杆位置。这种方法的问题在于:端点的“能走到”不能排除中间行程的电信号漂移,而手动逐点给中间信号又依赖控制系统的配合。UPS4E的阀门检查模式预置了3.8/4/4.2mA、12mA、19/20/21mA三组测试点。团队将校验仪串入定位器回路,在阀门模式下依次输出这三组电流,观察定位器端子的实际接收值和阀杆响应。4mA附近的3.8和4.2mA微步进用于确认阀座就位的电流阈值是否发生偏移;12mA用于检查中间行程的电信号与机械位置的对应关系;19/20/21mA用于确认满行程端点的电流死区。三组测试完成后,团队确认定位器在12mA处的机械响应与电流输入之间存在可重复的偏差,而端点响应正常,问题指向定位器内部的行程反馈校准,而非回路信号缺失或接线故障。
一个容易被忽略的前置动作:HART阻抗状态
在阀门检查之前,团队先确认了UPS4E的内置250ΩHART电阻处于正确状态。该定位器支持HART通信,排查过程中需要通过HART读取定位器的行程反馈参数。如果回路中缺少足够的解调阻抗,HART读数会断续,阀门检查模式的电信号测试与HART诊断数据之间就无法形成互证。UPS4E的内置电阻使这一步骤不需要外接元件,但“内置”不等于“自动生效”,需要在菜单中确认电阻已接入回路。
可核验事实与验收要点
该场景的验收标准被设定为三个可核查项:第一,阀门检查模式的三组预置电流点是否被实际送达定位器端子,可用串联的万用表或定位器自身读数交叉确认;第二,同一组电流点在重复测试中的阀杆响应是否稳定,用于区分定位器校准偏差与偶发的机械卡涩;第三,HART读取的行程反馈值与阀门检查模式下的实际位置是否一致,用于判断偏差来自电信号侧还是机械反馈侧。改进方向指向检修SOP:将“阀门检查模式的三组微步进”作为定位器复装后的标准验证动作,而不是等到控制系统联调时才发现中间行程异常。
如果您所在行业也有类似的检测需求,欢迎联系银飞电子工作人员,了解同类项目如何落地。文章来源于多功能校验仪。
 3183402039