公务机维修企业RVSM校验应用案例:LAVERSAB6270动静压测试仪压缩航前测试窗口
某公务机维修企业三机位轮转、航前窗口只有两小时,卡点不在精度而在口数、工序与记录。本文复盘这次改造:并机怎么排、点位怎么固化、验收留哪三项档,效果按定性口径说清。
本文复盘一次流程改造:某公务机维修企业用一套LAVERSAB6270动静压测试仪,把原来“一架占一个窗口”的RVSM校验改成并行作业,重点写落地过程中的三次调整与验收留档,不重复参数表。
一、改造前的样子
这家企业主做公务机的航线维护与定检,机队以中型和大型公务机为主,机库里三个工位轮转。航前窗口通常只有两小时,一架飞机要做完动静压系统泄漏检查、高度表、空速表、升降速度表四项校验,再算上稳压与签字,正好占满一个窗口,第二架只能顺延到下一个时段。
企业手上原有一台单口设备,精度并不差,问题出在流程:四项工序共用一条气路,每换一道工序都要重新稳一次压;左右两侧的动静压系统不能同时上压,只能一侧做完再做另一侧;泄漏率读数记在工单背面,复测时对不上号。
这三个卡点叠在一起,表现就是“设备没问题,班次排不开”。
改造前企业做过一次内部梳理:四个工位时段里,有两个时段的实际产出是一架次,第三个时段常因泄漏复测被占满。记录不全也让问题难以定位——同一架飞机两次测试的泄漏率口径不一致,讨论时各说各的。这也是后来把记录模板单列为改造项的原因。
二、判断卡在哪一环
复盘时先把工时按工序拆开,而不是按设备算。四项工序里,泄漏检查占的时间最长,因为它要求稳定保压与计时;高度、空速、VSI三项耗时相对短,但都要等压力稳定。
真正的浪费在两处:一是换工序时重复稳压,二是同一套系统在左右两侧重复走一遍。前者靠并行解决,后者靠口数解决。
还有一处隐性成本:RVSM准入对高度表系统误差一般按±65英尺控制(FAAAC91-85B、ICAODoc9574口径),高度点要覆盖常用巡航段,点位一多,输入错误和确认时间就上来;记录不规范时,复测往往整段重做。
三、改法:四步落地
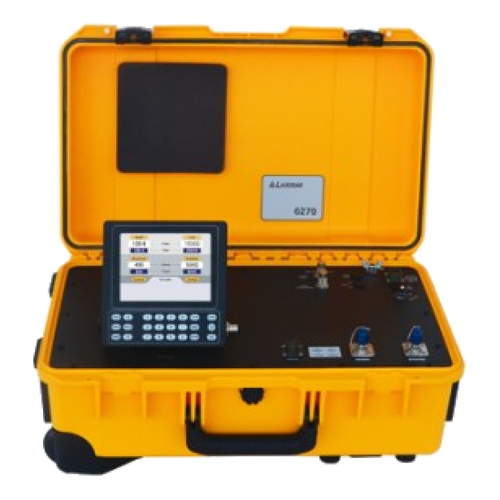
一是并机。引入LAVERSAB6270动静压测试仪,双通道,配MOB-36多输出箱(3总压6静压),左右两侧系统分别走线,一侧做泄漏计时,另一侧同步做高度点,两条线互不干扰。这一步解决的是“同时”。
二是点位固化。把主力机型的高度、空速、马赫点位按profiles存进设备,单台可存15组、每组50个设定点,从PC下载后单键步进。操作员不再逐点输入,改的是“少错一次就少一次复测”。
三是计时前置。泄漏检查的三组计时器可在1至20分钟之间编程,按机型手册要求设定,测试一开始就挂上计时,不等其他工序做完;瞬时泄漏率随时可读,不用等到最后统一看。
四是记录模板。泄漏率、限值设置、归零确认三项当场录入工单,签字前逐项核对。
四、过程中改过三次
先改管路。原方案按常规机位配Hose-kit-2,实际发现大型公务机的接口位置更靠内,走线不够长,补了30英尺Hose-kitC并对接头做了固定,避免人员走动拉扯。
再改点位。原本以为profile一次配好就能用,实测按机型逐条核对才发现高度段与手册对应关系要重排;这件事只能一台机型一台机型做,不能批量套。
最后改交接。晚班接手时看不懂白班的手写记录,改成统一模板,把计时设置也写进去,否则同一架飞机两次测试的口径对不上。
改造期间还做过一次全员交底:操作员要知道并行之后两条气路互相独立,一侧加压不影响另一侧读数,但也意味着任何一侧的接头松动都只在那条线上体现,巡检要两条都走到。这类认知不统一,再好的配置也会被打回原样。
五、验收留了哪三项
验收项 | 具体做法 | 解决什么问题 |
泄漏首测超差处置 | 先做空载保压,再上机复测 | 分清是管路接头问题还是机上系统问题 |
限值设置留档 | 按机型手册设高度、空速、马赫、升降速度上限,截图归档 | 防止误输入压坏仪表,事后可追溯 |
归零与拆管顺序 | 返地功能归零后再拆管 | 避免带压拆接头造成密封失效误判 |
这三项不是新增工序,而是把原来“靠人记住”的动作变成“有据可查”。验收时抽查任意一架的历史工单,能对应上设备侧记录,才算闭环。抽查还有一个细节值得写下来:工单上的泄漏率要与设备记录对上时间戳,否则无法判断数据属于哪一次测试;这条后来被写进了企业的内部作业规范。
六、效果按定性口径说
工时结构变了:原来四项串行,现在泄漏与高度并行,省下的时间用于复测与签字,而不是压缩必要的稳定时间。按企业反馈,单架次占用窗口从“整段”降到“半段加复测余量”。
复测次数下降是第二项变化,原因不在设备变准了,而在点位输入错误减少、泄漏判定口径统一。
第三项变化是记录可回溯。改造前抽查工单,泄漏率经常缺项;改造后逐项可查,也方便把设备状态问题与飞机状态问题分开排查。
需要说明的是,具体工时数字属于企业管理数据,本文按定性表述,不给固定数值;不同机队、不同工位布局的改善幅度会有差别。
还有一项变化不容易量化,但对排产影响更大:确定性提高了。原来第二架能否当天完成,要看首架是否复测;并行作业之后,复测余量被留在窗口内,调度敢把两架写进同一天。对一个以航前业务为主的维修企业,这种确定性比单架次工时的改善更值钱。
七、可复制的三条经验
一条是先解决口数,再谈精度。多数排期问题不是设备不够准,而是口数不够、工序串行。
二条是点位固化比加人有效。把常用机型在LAVERSAB6270上做成profile,减少的是输入错误和重复确认,这类浪费靠加班补不回来。
三条是记录模板比记忆可靠。泄漏率、限值、归零三项留档,出问题时能定位,复测时不用整段重来。
想了解该方案在您产线的适用性?联系银飞电子获取案例详情与技术交流。文章来源于:动静压测试仪。
 3183402039