成套厂出厂检验节拍升级方案:GMC-I METRISO TECH嵌入装配线-厂家供应/选型报价
某成套开关设备厂把绝缘与保护导体检测从「检完再录」改为「边检边判」,用GMC-I METRISO TECH的限值预设把单台检验时间压下来。本文复盘判据固化、接线标准化与误判率下降的实际过程。
本文复盘一次不换设备、只改流程的检验改造:把判据预设进仪器、把接线写进指导书、把班前核对写进点检表,讲清每一步改了什么、以及验收时用什么指标衡量。
背景:某成套开关设备制造厂,低压柜月产百余台,出厂检验包含绝缘电阻、保护导体连续性与耐压三项。检验组三人,长期存在两个问题:一是检验工位堆积,装配线等检验;二是绝缘不合格的判定时有争议,返工后发现是表笔接触不良造成的误判。
一、痛点:时间花在判读和争议上
现场测算发现,单台柜子的绝缘测试实际耗时中,真正通电测量的时间不到三成。其余时间分布在四处:找限值、算比值、抄数字、以及遇到临界值时的反复复测。
其一,「找限值」是纸面工作。检验员手里有一张表,写着不同电压对应不同限值,但表是通用的,柜子的额定绝缘电压各不相同,每次都要确认该用哪一档。其二,「算比值」其实不该发生——如果仪器能直接给灯,就不需要人算。
其三,「抄数字」与「临界复测」则是连锁反应。因为数据是事后录入,一旦发现某个值接近限值,检验员不确定是测量问题还是产品问题,只能复测两三次;复测完还要在记录上注明,流程越拖越长。
二、落地:三处改动,没有换设备
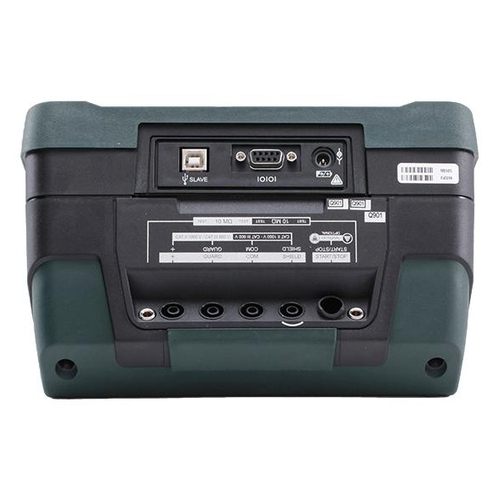
改造没有更换检测原理,只是把设备换成了GMC-I METRISO TECH绝缘电阻测试仪(M550P),随后主要做了三件事。
判据预设。把厂内常用的三组「电压—限值」组合存进仪器:1000V/1MΩ用于主回路,250V/500kΩ用于控制回路,低电阻档/2Ω用于保护导体。这三组覆盖了当时在产的绝大多数柜型,选档即带出判据,读数出来看灯即可。
接线标准化。在作业指导书里固定了夹持位置与测量顺序:主回路按U、V、W、N逐相对地,夹持点统一在进线母排的指定段;保护导体统一夹在PE母排的起始端与末端各测一次,记录两点差值。测试线固定使用随机附的KS17-4线组,不同线不混用。
班前核对。按VDE0105-100的做法,每次换班、每次更换表笔后,把两支表笔插进仪器最外侧两个插孔,读一次内置的10MΩ测试电阻,读数正常才开始当天作业。这一步后来被证明是误判率下降的主要原因。
三、效果:误判率与节拍同时改善
改造三个月后的对比数据(按厂内检验记录统计):
指标 | 改造前 | 改造后 | 变化原因 |
单台绝缘检验耗时 | 基准 | 下降约四成 | 判读与复测环节压缩 |
绝缘不合格判定 | 每月若干起 | 接近清零 | 班前核对拦下表笔与接头问题 |
返工后复检合格率 | 多数为误判 | 误判基本消失 | 判定依据统一为灯号 |
记录填写时间 | 逐台手抄 | 仅录异常项 | 合格项由灯号直接确认 |
上述数字为厂内统计口径,不同产品结构与批量下会有差异,仅作过程说明,不作为其他工厂的承诺值。
其中变化最明显的是误判。改造前每月都有几台柜子被判绝缘不合格,拆线复测后多数合格;改造后这类情况基本消失,原因不是仪器变准了,而是每次作业前都先确认了仪器本身和表笔是好的。
四、验收要点:看流程,不看参数
项目验收时,厂方质量部没有检查仪器参数,而是核查了四件事。
验收项 | 验收口径 | 记录方式 |
判据固化 | 三组电压—限值组合已预设且与实际柜型对应 | 仪器设置截图+检验规程 |
接线一致 | 夹持位置、测量顺序、线组型号写入指导书 | 作业指导书+现场核对 |
班前核对 | 点检表有10MΩ核对栏且实际填写 | 班前点检记录 |
数据可比 | 同一柜型的历年绝缘数据可按同一口径对比 | 检验记录表 |
第四项在验收时被特别提出。因为TECH没有机内存储,数据靠人工录入,质量部担心两三年后数据断档。厂方的应对是把柜型、电压档位、限值三项作为固定字段印在记录表上,录入时不可省略——用表格结构弥补仪器不具备的记录能力。
五、后续做法与一处提醒
改造完成后,检验组把这套GMC-I METRISO TECH绝缘电阻测试仪的操作动作固化成新员工培训的开篇:先学班前核对,再学接线,最后学看灯。判据不再靠记忆,新人上手周期明显缩短。
一处提醒:这套做法成立的前提是产品结构相对稳定。如果厂内开始承接大量非标柜型,预设的三组判据会不够用,需要现场临时设定电压与限值,此时「看灯」的优势会被削弱,应考虑改用带可编程测试序列与数据记录的设备。
说明:本文为项目过程复盘,应委托方要求隐去企业名称与具体产品型号;文中耗时与判定数据为厂内统计口径,不作为其他项目的通用结论。
如果您所在工厂也有类似的出厂检验节拍需求,欢迎联系银飞电子工作人员,了解同类项目如何落地。文章来源于测试仪器。
 3183402039